

PEEK enjeksiyon kalıplamada dikkate alınması gereken beş faktör
Mesaj bırakın
PEEK enjeksiyon kalıplamada dikkate alınması gereken beş faktör
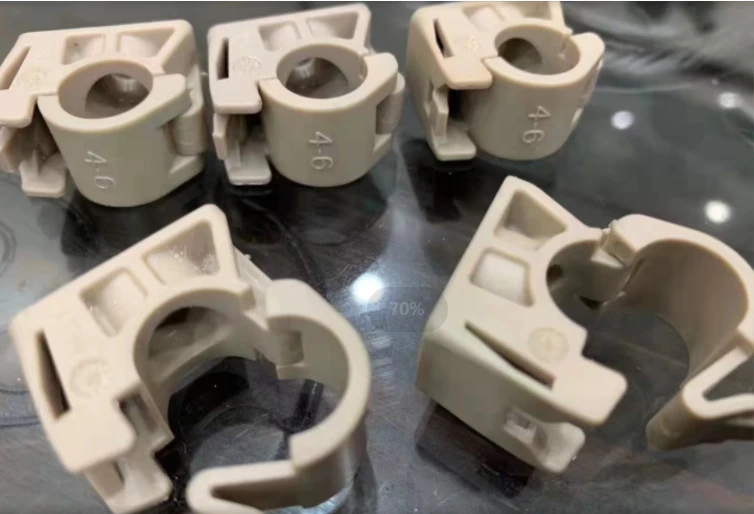 1) Ekipman: Standart enjeksiyon kalıplama makinesi
Birincisi, PEEK enjeksiyonlu kalıplama ekipmanıdır: PEEK, çoğu tanınmış makine tedarikçisinin standart enjeksiyonlu kalıplama makinelerinde kalıplanabilir. Neye göre şekil vermek istiyorsun
PEEK kalitelerinde, enjeksiyon kalıplama makinesi namlusunun işleme sıcaklığı 350-400⁰C arasında olacaktır. Çoğu standart enjeksiyon kalıplama makinesi bu sıcaklıklara takım değiştirmeden ulaşabilir. Gerekirse, bir ısıtma sistemi değişikliği gerekiyorsa, genellikle enjeksiyon kalıplama sisteminin ısıtma bobini veya termokupl/kontrolörünün değiştirilmesi gerekir. Isıtma kıvamı daha yüksek olduğu için seramik ısıtıcı serpantin kullanmanızı öneririz. Ayrıca namluyu yalıtmak için yüksek sıcaklığa dayanıklı yalıtım malzemelerinin kullanılması da düşünülebilir, bu sayede enerji maliyetlerinden tasarruf sağlanır. PEEK enjeksiyon kalıplamaya uygun evrensel vida. Bakır ve bakır alaşımlı malzemelerden (eriyik ile temas eden) kaçınılmalıdır. Namluda uzun süreli lokal ikamet nedeniyle malzeme bozulmasını önlemek için tüm metal parçalar pürüzsüz ve yüksek düzeyde cilalı olmalıdır.
2) PEEK polimerini kurutmanın önemi
İkinci nokta kuru PEEK polimerleriyle ilgilidir: PEEK peletleri genellikle kuru olmalı, ancak atmosferdeki nemi emmelidir. Veri sayfamızda ve enjeksiyon kalıplama kılavuzumuzda bazı kuru rehberlik sağlıyoruz. Kısacası, peletlerin tepsiye konvansiyonel bir fırında yerleştirilmesini ve 150-160 derecede 2-3 saat, isteğe bağlı olarak sürekli kurutma yapılması önerilir. Daha fazla bilgi için kılavuzumuza bakın. Amaç, kalan nem içeriğini azaltmaktır/olmalıdır.<0.02%. a="" dehumidifier="" or="" hot="" air="" dryer="" can="" also="" be="" used="" and="" must="" be="" able="" to="" maintain="" a="" dew="" point="" or="" saturation="" temperature="" of="">
3) Temizlik anahtardır
Üçüncü nokta önemli bir gerekliliktir: temiz tutun! PEEK'i tutarken herhangi bir kontaminasyondan kaçının. Öğreneceğiniz gibi, diğer polimerlerin çoğu PEEK'in işleme sıcaklıklarında bozunur ve bu da temiz bir fırın ve besleme sisteminin kullanılmasını gerektirir. PEEK enjeksiyonlu kalıplamaya başlamadan önce, ekipmanın temiz olduğundan ve diğer malzeme kalıntılarından arınmış olduğundan emin olmak için vidayı ve namluyu düzgün ve verimli bir şekilde temizlemek önemlidir. Geri dönen malzeme kontaminasyonun ana kaynağı olabilir, PEEK malzemesinin çalışması sırasında diğer malzemelerle kirlenmemesi için özel ekipman kullanmanızı ve temizliğini iyi yapmanızı öneririz. Unutmayın: Tüm enjeksiyon kalıplama işlemine yanlışlıkla dahil olan herhangi bir kontaminasyon, son PEEK enjeksiyon kalıplama parçasında siyah noktalara neden olabilir.
4) Üründe mümkün olduğunca büyük boyutlu kapı tasarımı kullanılmalıdır. Dördüncü nokta: Büyük kapı tasarımı, PEEK enjeksiyon kalıplama için uygundur. Kapı boyutu, parçanın maksimum duvar kalınlığına, boşluk sayısına ve parça geometrisine bağlıdır. PEEK, amorf termoplastiklere kıyasla daha yüksek büzülme özelliğine sahip yarı kristal bir polimerdir. Ayrıca, daha yüksek işleme sıcaklığı soğutma gradyanları, daha düşük sıcaklıkta işleme polimerlerine göre daha fazla büzülme ile sonuçlanma eğilimindedir. Daha iyi paketleme elde etmek için mümkün olduğunca büyük bir kapı tasarımı kullanın. Victrex'te, kapının, enjeksiyonla kalıplanmış bileşenin maksimum kesit kalınlığının 2/3'ü kadar olduğuna dair genel bir kural vardır. Kalıpladığınız PEEK derecesine bağlı olarak, minimum kapı boyutu dolgusuz PEEK için 1 mm ve dolgulu takviyeli PEEK için minimum 2 mm'dir. Genel enjeksiyon kapısı tasarım türleri genellikle PEEK enjeksiyon ürünlerine uygulanabilir. Dalgıç kapılar, ince duvarlı veya küçük parçalı ürün tasarımları için düşünülebilir, ancak bu tür kapılar, daha büyük duvar kalınlıklarına sahip parçaların enjeksiyon kalıplaması için uygun değildir, çünkü bu tür kapakların, kapı Dondurma'dan önce meydana gelme olasılığı daha yüksektir, bu nedenle, kalın duvarlı ürünlerin sonraki besleme etkisi.
5) İyi sıcaklık kontrolü Beşinci nokta çok önemlidir: kalıbın iyi sıcaklık kontrolü. Victrex Baş Bilim Adamı John Grasmeder, PEEK'in benzersiz özelliklerinden yararlanan yarı kristal parçalar elde etmek için kalıp sıcaklığının kritik olduğunu belirtti. Tamamen kristalize olmuş bazı PEEK kalıplı parçaların ve makul kristallik elde etmemiş parçaların görünümünün renk karşılaştırmasına bir göz atalım.
Bizimle iletişime geçin
B Blok, No 21, Nan Xing Üç Sokak, Nan Fang Endüstri Parkı,
Bei Ce, Humen, Dong Guan, Guang Dong, Çin.
info@deepmould.com
Skype: Derin kalıp
Tel/Wechat: 86-15024107707


